系统概览围绕您的生产要求进行设计
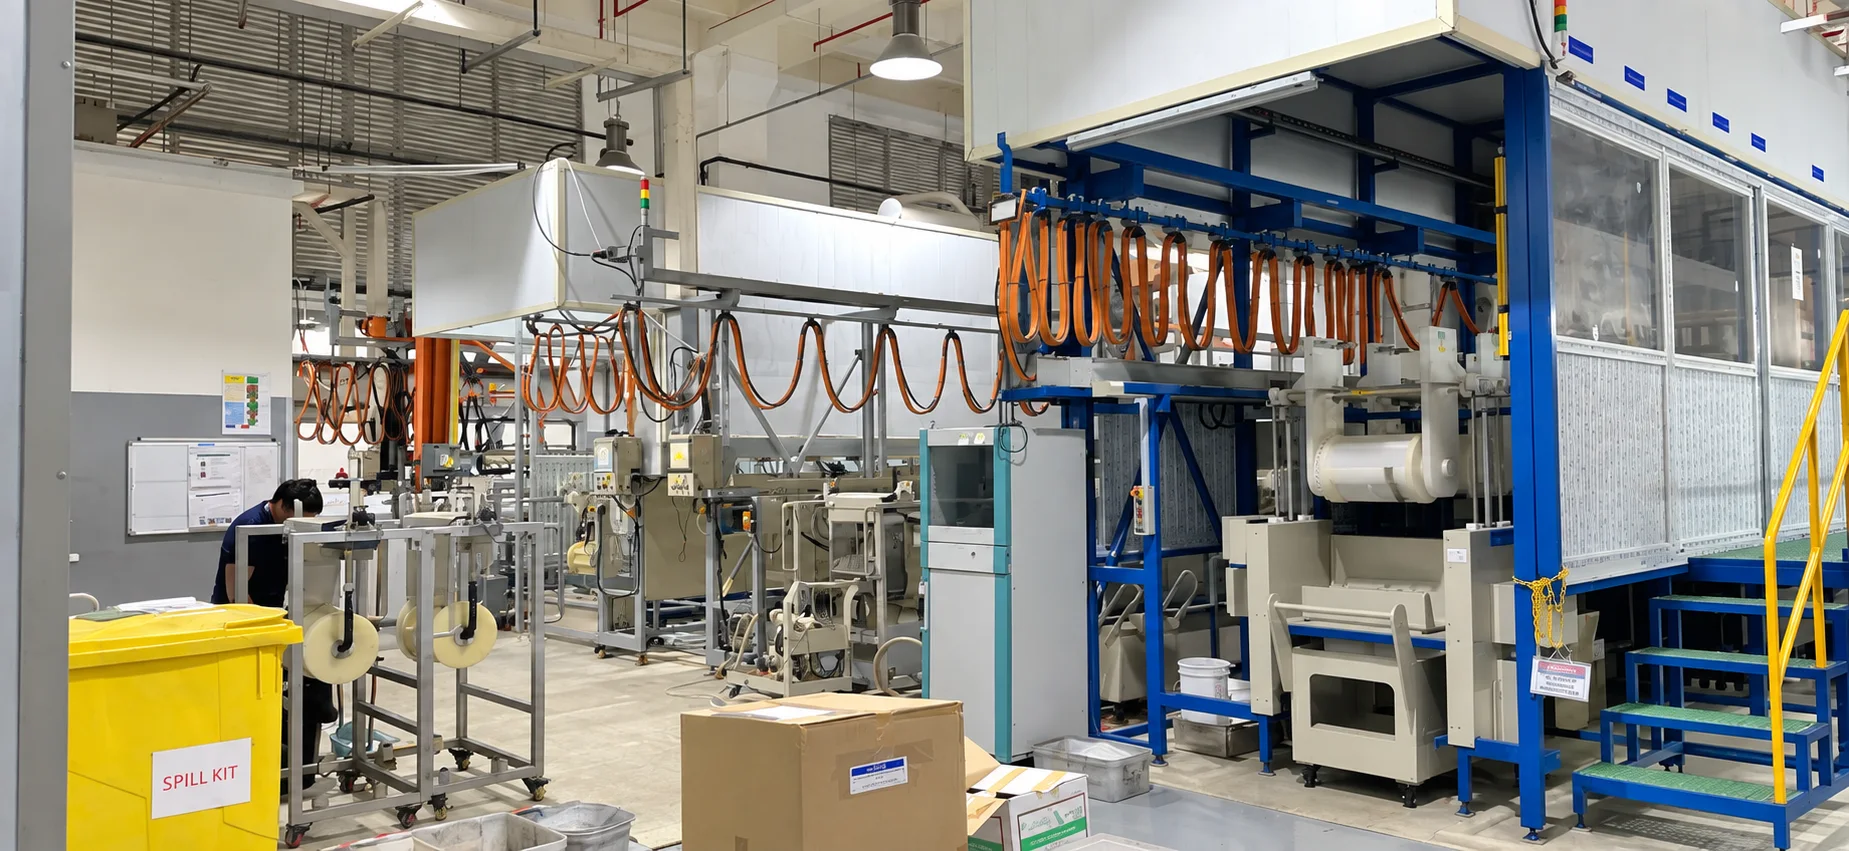
将手动表面处理生产线改造为自动化系统,需要对现有生产布置、设备状况和工艺要求进行仔细评估。其目标是在充分利用现有基础设施的同时,建立更加规范、可重复的生产流程。
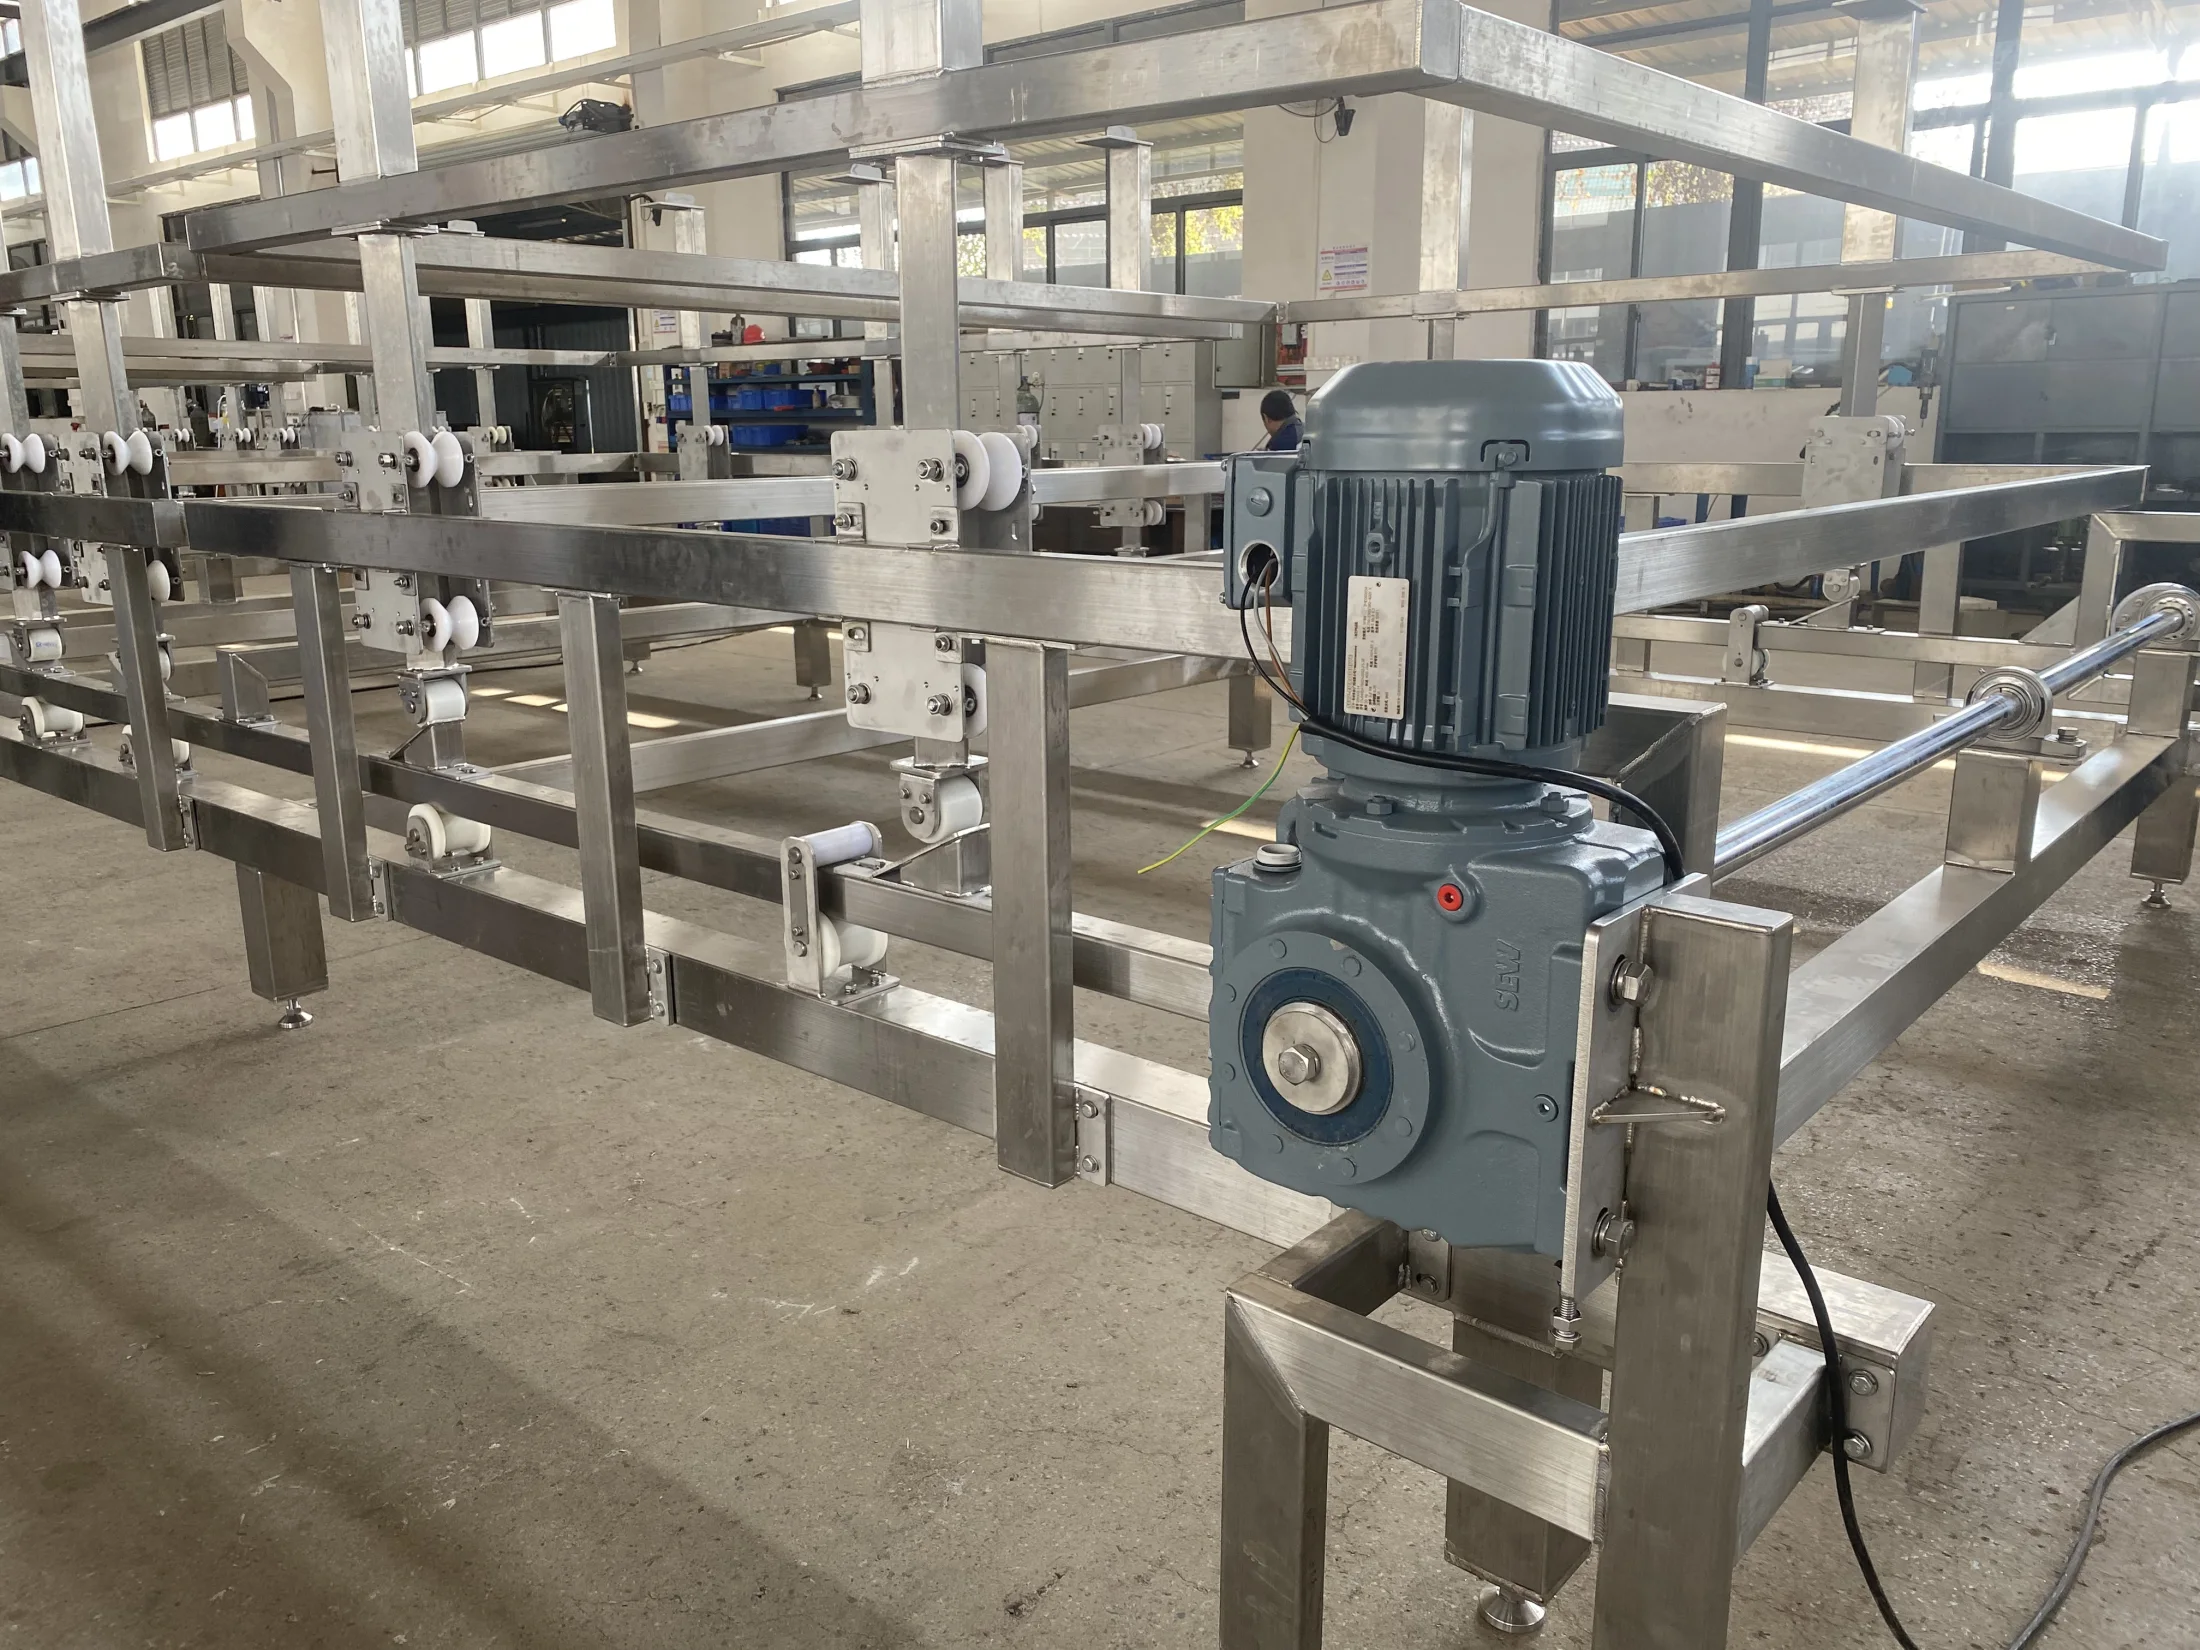
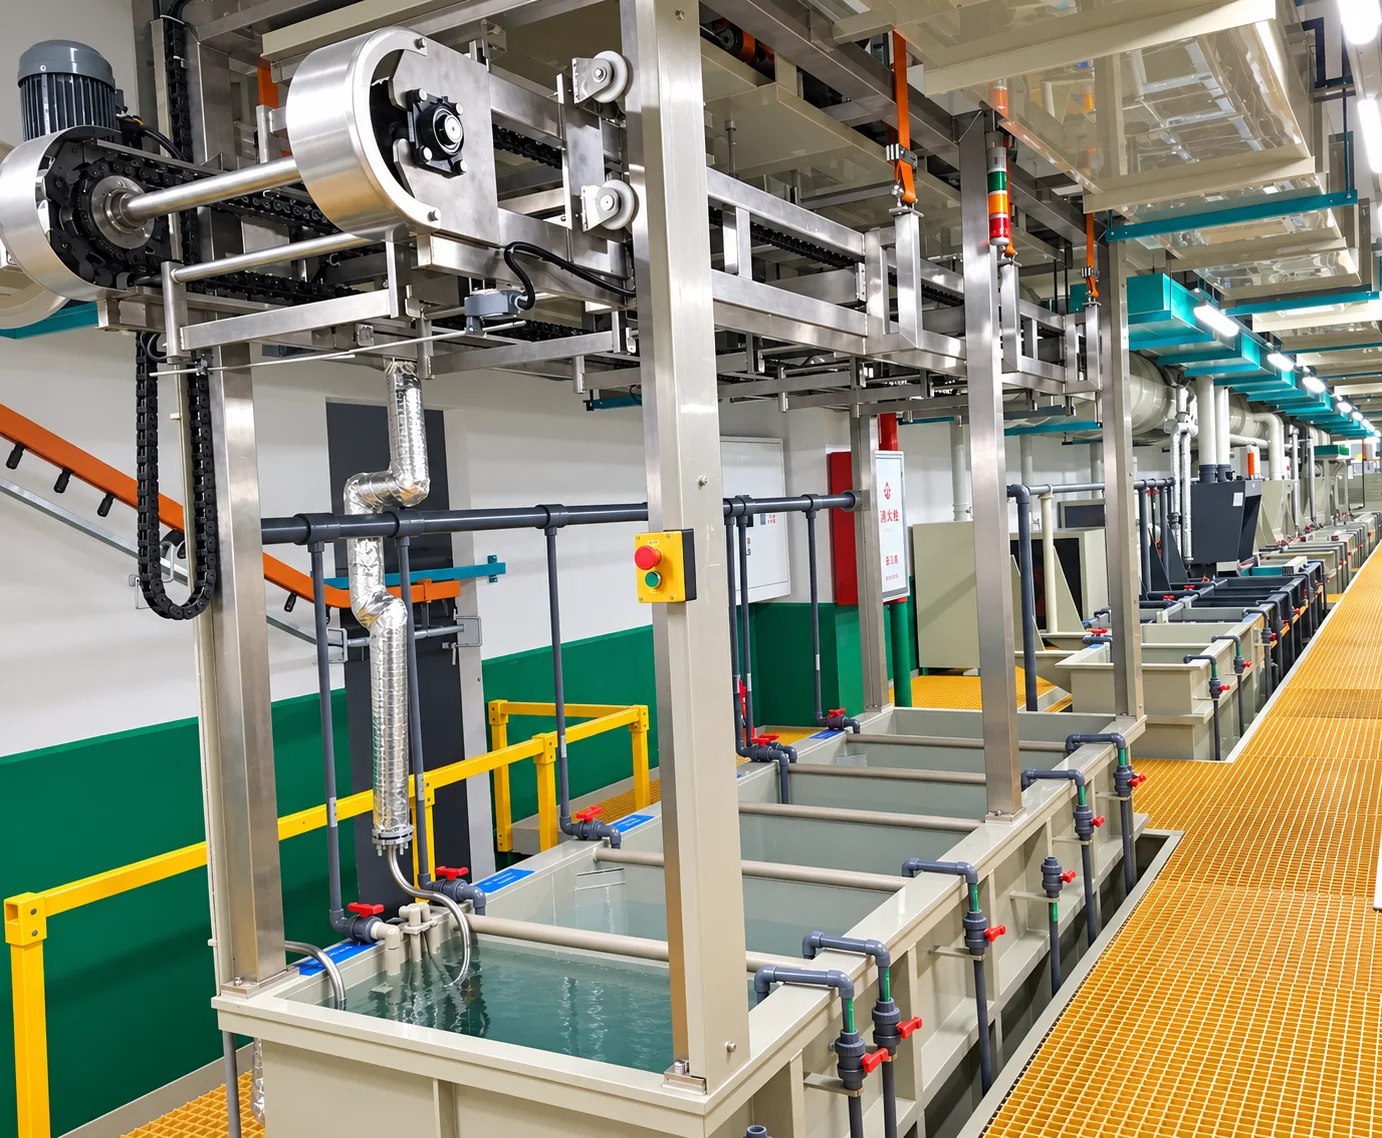
改造工作首先评估槽间距、结构支撑、承载能力、可用的上方净空以及维护通道。重点确认现有槽体和支撑结构能否适应自动转移设备,或是否需要改造。
随后审查生产工序,以确定合适的行车配置、转移路线、工艺优先级和节拍时间。根据生产布局,改造可能包括安装龙门行车架构、延伸槽体支撑框架、重新布置上挂工位或增设中间转移工位。
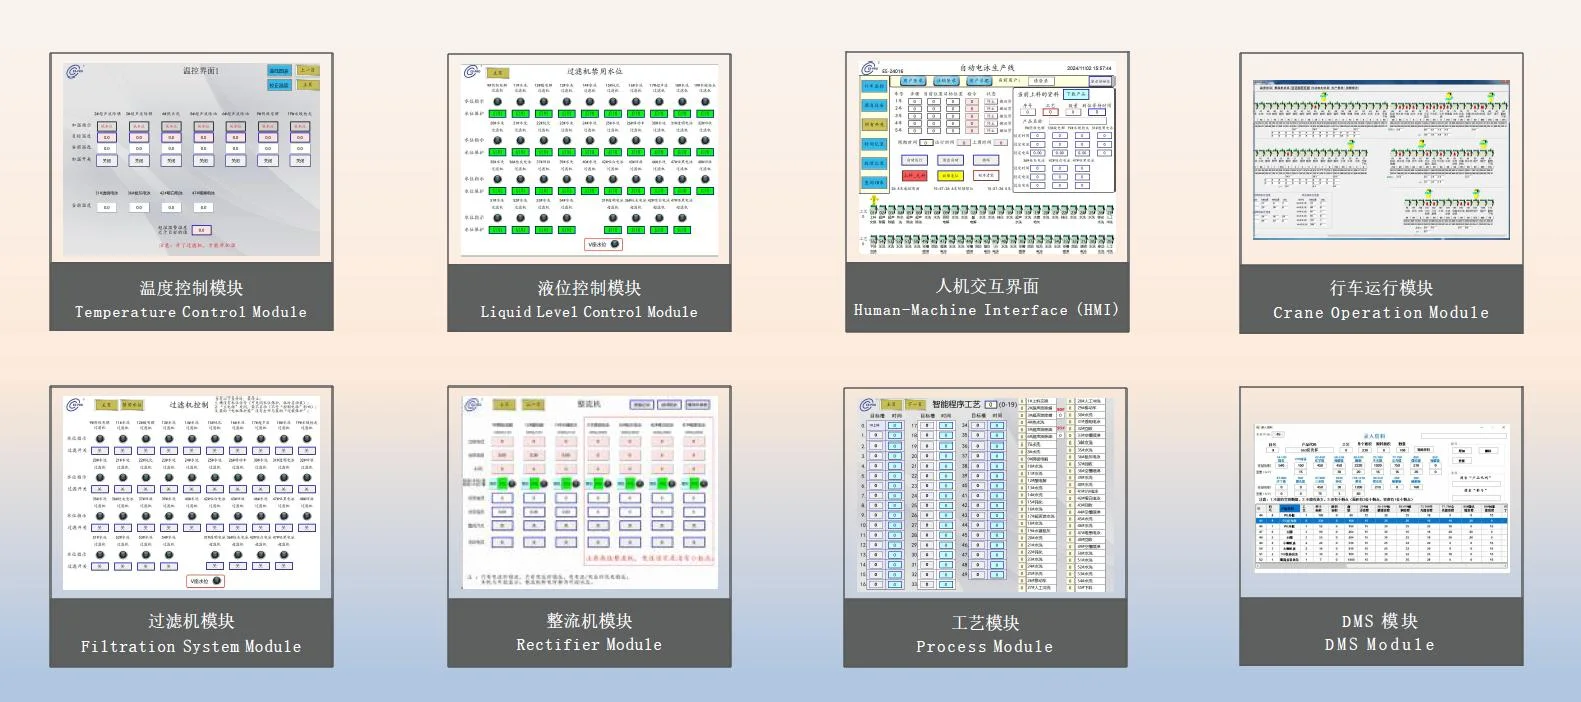
自动化运行使不同产品能够按照预设的处理工序进行,浸渍时间、升降动作和转移优先级均受到控制。对于处理多种产品类型的工厂,灵活的配方设置有助于在无需大量机械调整的情况下适应不同的处理要求。
实施可分阶段有计划地进行,包括机械改造、电气安装、控制系统集成、调试和生产验证。这种方式有助于减少对生产运行的干扰,同时为从劳动密集型生产迈向更加标准化、可追溯和可扩展的制造流程提供切实可行的路径。
典型工艺架构工艺流程
现有手动线评估设备及槽体布局评估自动化可行性研究生产流程及节拍时间分析自动行车及转移系统设计机械及结构改造PLC、HMI 及控制系统集成自动配方设置设备安装系统测试及安全验证试生产及工艺优化最终调试验收操作人员培训及技术文件交付
所示流程仅供工程参考。最终工序、化学体系、停留时间及控制点将根据客户工艺确认。
应用适用场景
手动线改自动线改造方案适用于希望减少手工操作、规范生产工艺并提高制造效率的现有表面处理工厂。
手动电镀线:将手动操作的挂镀工艺改造为自动化生产线,实现工件转移和浸渍工序的受控运行。
阳极氧化及硬质阳极氧化线:实现铝部件在前处理、阳极氧化、水洗和封孔各工序间搬运的自动化。
手动化学清洗线:为除油、酸洗、活化及多级水洗工序引入自动升降和转移系统。
化学镀线:通过自动化工件移动并控制化学处理时间,提高工艺重复性。
手动挂镀作业:集成自动龙门行车和飞巴搬运机构,减少重复性的吊装和定位作业。
中小型生产工厂:在有限的厂房空间内实施切实可行的自动化方案,同时保留合适的现有槽体和设备。
多品种生产线:通过可编程配方和灵活的生产排程,支持多种产品类型和处理工序。
产能扩充:通过减少转移延误、优化处理工序和提高设备利用率,提升生产产量。
劳动密集型表面处理工厂:减少操作人员在重复性物料搬运中的参与,并最大限度降低其与化学处理区域的直接接触。